
Saltåtervinning från avloppsvatten genom förångningskristallisation
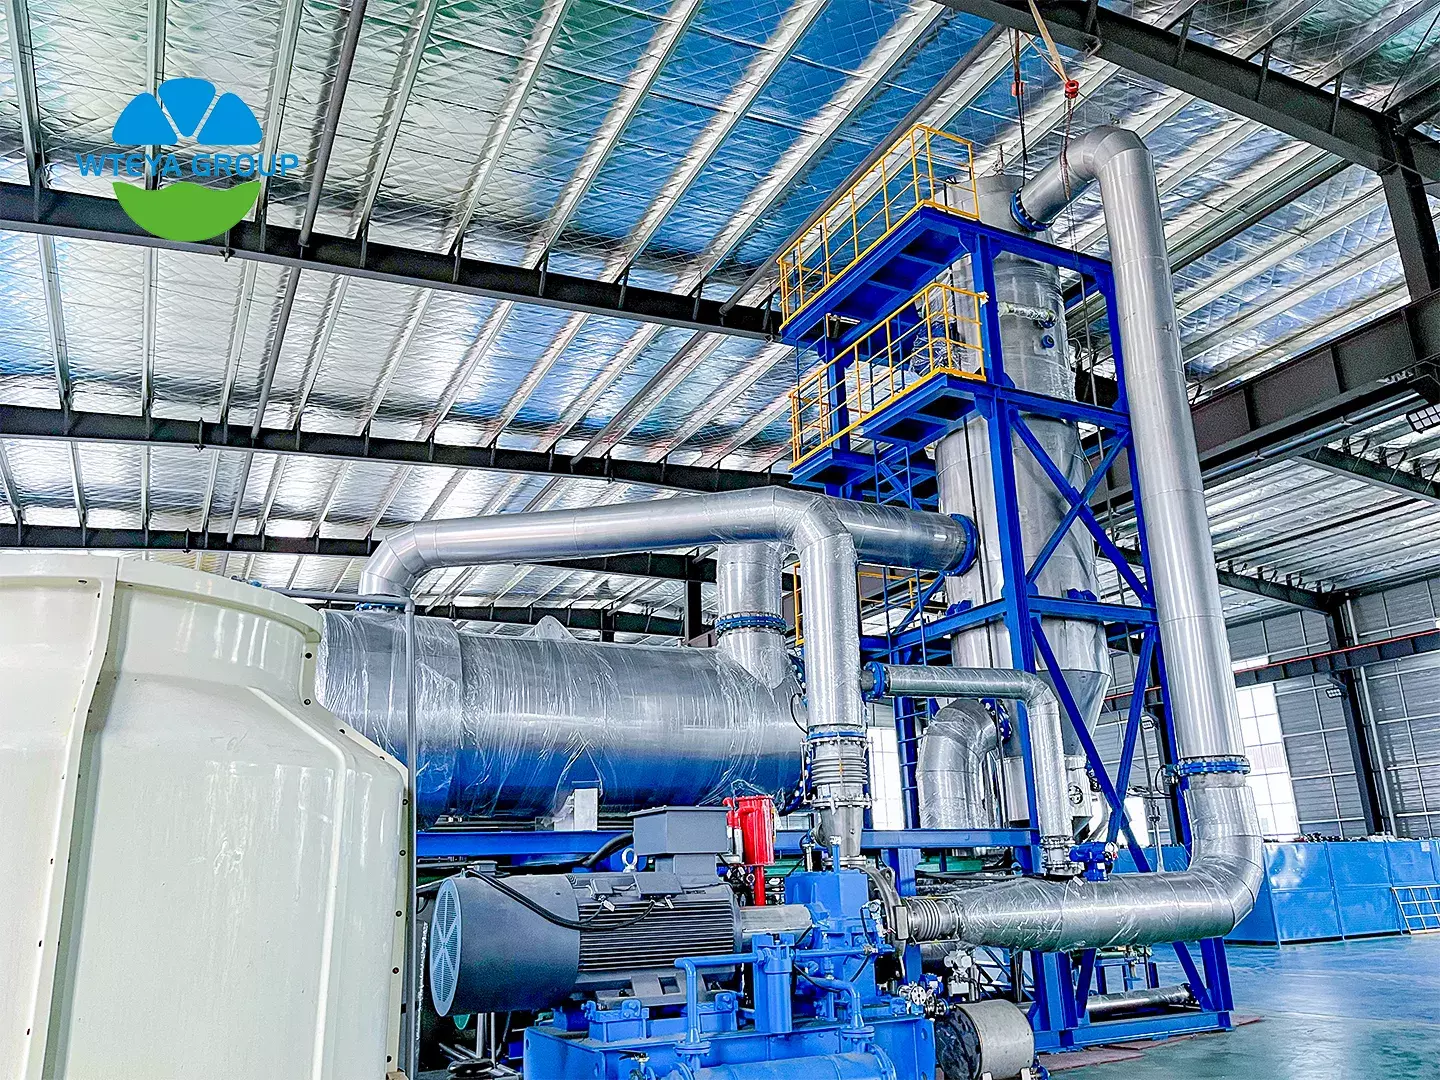
Salthalten är den del av industriellt avloppsvatten som vägrar att försvinna. Biologisk rening tar bort organiska ämnen, membran tar bort det mesta av vattnet, men de lösta salterna stannar kvar som en saltlösning som är dyr att transportera och allt svårare att släppa ut. Förångningskristallisation vänder på den ekvationen: istället för att betala för att kassera saltet, återvinner anläggningen det som ett säljbart fast ämne och återför vattnet till processen.
För anläggningar som står inför höga deponeringsavgifter eller striktanolltillstånd för vätskeutsläpp är saltåtervinningen ofta skillnaden mellan en reningslinje som dränerar budgeten och en som betalar en del av sitt eget sätt.
💧 Varför saltåtervinning förändrar ekonomin för avloppsvattenrening
En brineström är vanligtvis prissatt som avfall. Att dra bort det kostar pengar per ton, och varje ton som tas bort från processen innehåller fortfarande vatten som måste köpas, mjukas upp och pumpas. Att kristallisera saltet förändrar tre saker samtidigt: volymen som lämnar platsen sjunker till en bråkdel av den ursprungliga saltlösningen, kondensatet kan återanvändas och det fasta saltet blir en produkt snarare än en skuld.
Värdet beror på saltet. Industriellt-handel mednatriumklorid ochnatriumsulfat till blygsamma men verkliga priser; i vissa regioner motiverar enbart den undvikna deponeringskostnaden anläggningen, med saltintäkterna som en bonus. Den tekniska frågan är därför inte om salt kan kristalliseras, utan vilket salt som kan separeras tillräckligt rent för att sälja.
Återvinning förändrar också tillståndssamtalet. En plats som en gång släppte ut en kontinuerlig brineström blir en plats som skickar torrt fast materialnågra gånger i månaden, vilket är en mycket lättare operation att försvara under en inspektion.
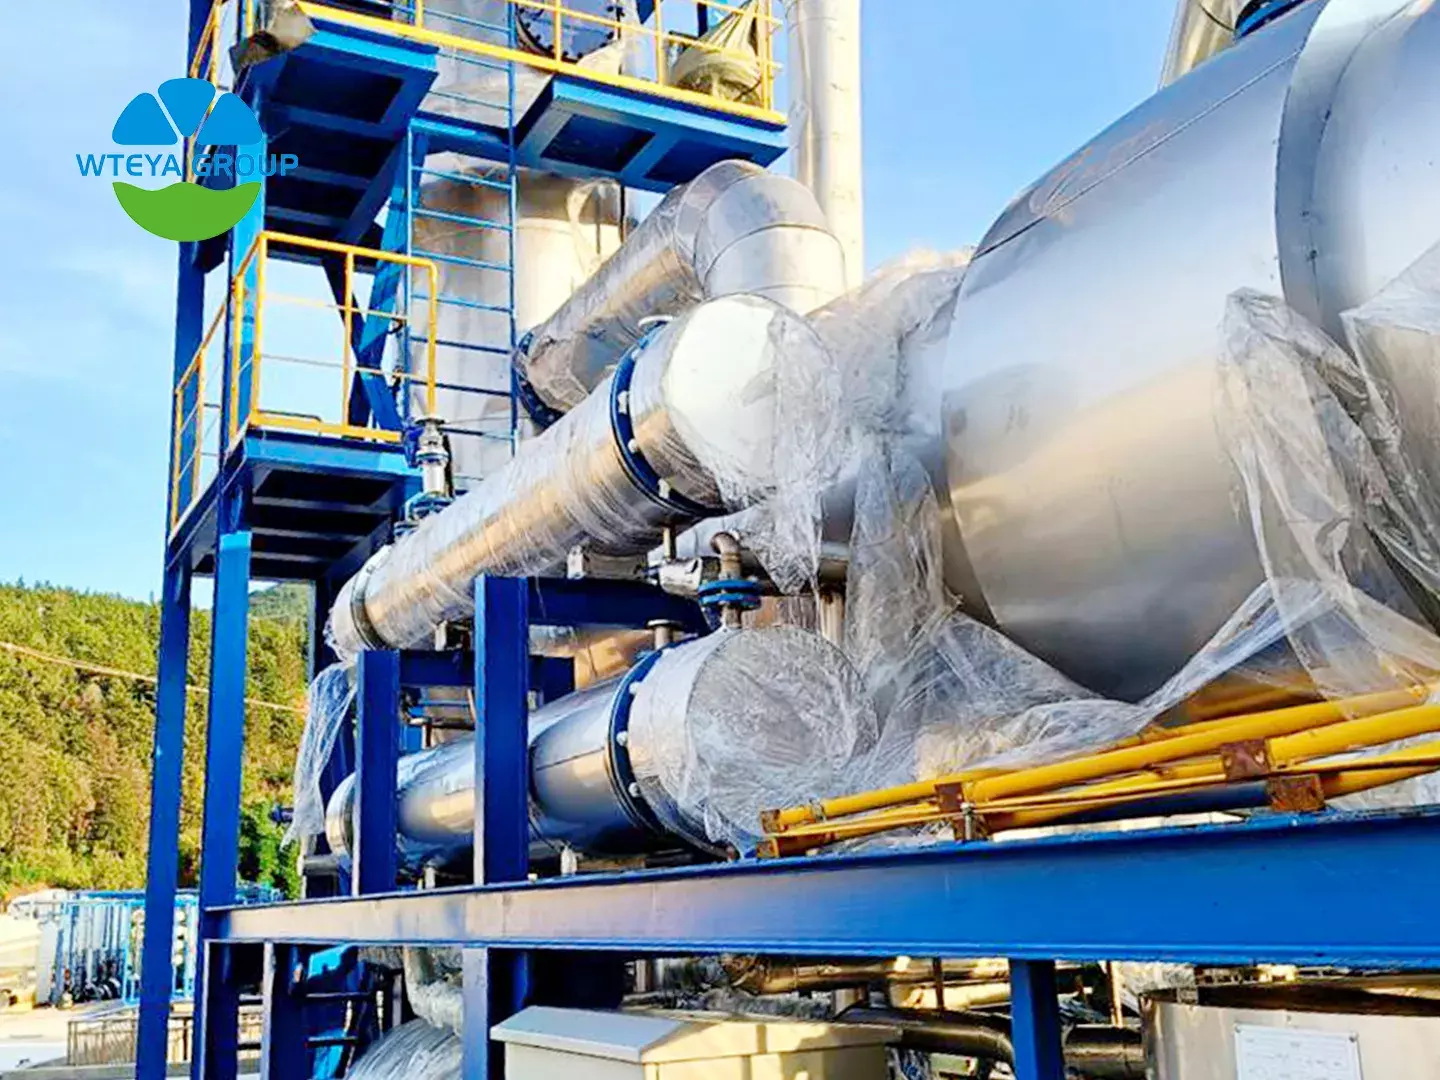
⚙️ Hur förångningskristallisation återvinner salt
Indunstning och kristallisation är samma fysiska process som körs vid två olika punkter på löslighetskurvan. Medan en lösning är under mättnad, tar kokning helt enkelt bort vattnet och saltkoncentrationen stiger. När lösningen passerar mättnad, tvingar fortsatt avdunstning salt ut ur vätskan som kristaller. Hela disciplinen av kristalliseringsdesign styr var och hur dessa kristaller bildas.
En industrilinje gårnormalt i fyra steg. Först en pre-koncentrationssteget, vanligtvis en fallfilmsförångare eller en membrankoncentrator, lyfter saltlösningen tillnära mättnad till låg kostnad. För det andra driver en kristallisator, oftast forcerad cirkulation, den slutliga förångningen och växer kristaller till en filtrerbar storlek. För det tredje separerar en centrifug eller ett filter kristallerna från moderluten. För det fjärde, en torktumlare tarner fukt till den specifikation köparen förväntar sig.
Kondensatet från förångaren är den andra produkten. Det är destillerat vatten i allt utomnamnet, och efter polering återförs det rutinmässigt till framsidan av anläggningen, varför saltåtervinningsprojekt vanligtvis förbättrar anläggningens vattenbalans och avfallsbalansen.
🧪 Separera blandade salter: Löslighetskurvans roll
De flesta saltlösningar innehåller mer än ett salt, och blandade kristaller är svåra att sälja. Separation utnyttjar det faktum att salter inte svarar på temperaturen på samma sätt. Natriumsulfatlösligheten stiger från ungefär 19,5 g per 100 ml vid 20 °C till mer än 42 g vid 100 °C, medan natriumklorid förblirnästan platt vid 35,7 till 39,1 g per 100 ml inom samma intervall.
Denna skillnad stöder en varm upplösning och kylande kristallisationsväg. Det blandade saltet löses vid hög temperatur, därnatriumsulfat är helt lösligt, och kyls sedan;natriumsulfat kristalliseras först medan det mesta av kloriden finns kvar i moderluten. Att upprepa cykeln höjer renheten. Där blandningen ärnatriumklorid och kaliumklorid, fungerar samma logik med ett annat temperaturfönster.
När salterna inte kan separeras ekonomiskt är det ärliga svaret att tillverka ett blandat salt för cementen eller vägen-saltmarknaden snarare än att låtsas leverera två rena produkter. En realistisk separationsstudie i början av ett projekt sparar år av driftsfrustration.
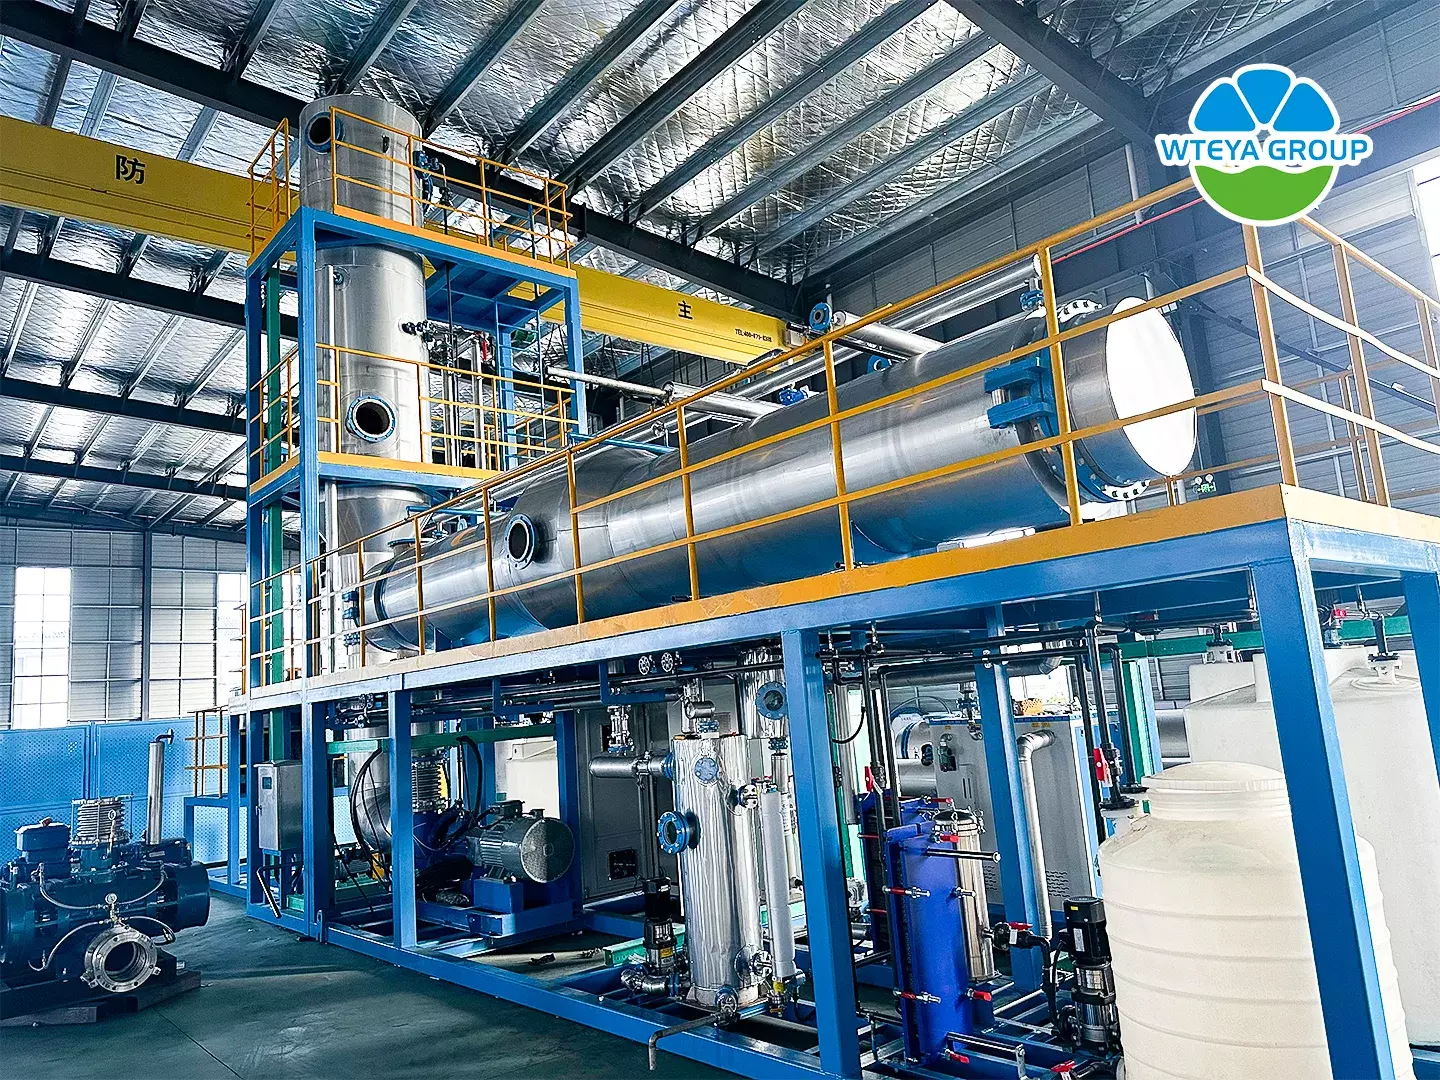
📐 Processdesign: från saltlake till påsar salt
Design börjar med en fullständig vattenanalys, inte bara salthalten. Natrium, kalium, kalcium, magnesium, sulfat, klorid, fluorid, kiseldioxid, COD och TOC spelar alla roll, eftersom var och en avgör om det återvunna saltet uppfyller specifikationen och om värmeväxlaren smutsar under den första månaden.
Kristallstorleken styrs av övermättnad, inte av enbart uppehållstid. Forcerad cirkulationskristallisatorer körs vanligtvis med en cirkulationshastighet på 1,5 till 2,5 m/sför att hålla kristaller suspenderade utan att bryta dem, och förångningshastigheten trimmas så att saltlösningen stannar inom ett smalt metastabilt band. Sådd hjälpernär fodersammansättningen skiftar.
Materialvalet följer kloridhalten. 316L är tillräckligt för låg-kloridsulfatströmmar, duplex 2205 hanterar måttlig klorid och titan är det säkra valet för klorid-rika saltlösningar där gropkorrosion annars skulle diktera underhållsbudgeten. Elastomerer och packningar förtjänar samma uppmärksamhet som skalet.
Instrumentering är en del av designen, inte ett tillbehör. Densitet eller konduktivitet på kristalliseringsslingan,nivåkontroll på saltbenet och en pålitlig vridmomentsignal på centrifugen är det som håller en kristallisator stabil mellan skift.
⚡ Energibehov och driftskostnad
Avdunstning är energi-intensiv avnaturen, och kristallisering är den mest energi-intensivt steg eftersom det måste koka vatten ur en redan koncentrerad lösning. En brunn-designad MVR kristallisationsslinga förbrukar ungefär 20 till 50 kWh per ton avdunstat vatten, beroende på kokpunktshöjd och kompressoreffektivitet. A multi-effektarrangemang kräver cirka 0,35 till 0,4 ton ånga per ton avdunstat vatten och är det bättre valetnär billig ånga är tillgänglig.
Kokpunktshöjd är den dolda kostnaden. En mättad saltlösning avnatriumsulfat kan koka flera grader över rent vatten, och kompressorn måste lyfta den extra temperaturen. Det är därför förbehandling av foder för att ta bort organiska ämnen och hårdhet ofta betalar tillbaka genom energiräkningen snarare än genom enbart produktkvalitet.
Driftskostnaden delas sedan upp i tre delar: kraft till kompressorn eller ånga för effekterna, underhåll av centrifug och torktumlare samt den periodiska tvätten som tar bort kalk från värmeytorna. Anläggningar som loggar köldbärardensitet och kompressordifferentialtryck dagligen fångarnedsmutsning innan det blir en avstängning.
🏭 Där saltåtervinning lönar sig: Typiska tillämpningar
Kemiska växter och mellanliggande växter för färgämnen är det klassiska fallet: deras saltlösning innehåller en användbarnatriumsulfat- ellernatriumkloridfraktion, och bortskaffandet är dyrt. Stenkol kemikalier och gödningsmedel platser producerar stora volymer av hög-salthalt vatten där en
industriell avloppsrening linje med kristallisation är ofta den enda vägen till ettnolltillstånd för vätskeutsläpp.Bearbetning av litium och sällsynta jordartsmetaller återvinner inte bara salt utan också värde från moderluten, och metallurgiska anläggningar använder kristallisering för att förvandla rester av surregenerering till ett hanterbart fast ämne. Textilfärgning och tryckning använder samma sak
förångningssystem för att stänga slingan på färgämnet-laddad saltlake. I varje fall MVR-förångare eller multi-effektförångare väljs mot webbplatsens ång- och effektbalans, inte mot en katalogpreferens.
🔧 Vanliga problem och hur man undviker dem
Skalning på värmeytan är det vanligaste felet, och det spårarnästan alltid tillbaka till övermättnad som fick bli för hög. En kristallisator som pressas för utmatning kommer att avsätta salt på rören istället för att växa kristaller i slammet. Fixet är en lägre avdunstningshastighet och bättre kontroll, inte en större sur tvätt.
Skumbildning uppstårnär fodret innehåller organiska ämnen eller ytaktiva ämnen; den transporterar in vätska i kondensatet och lyfter upp salt i avfuktaren. Antiskum är en tillfällig åtgärd, medan oxidation eller en pre-behandlingssteget är den verkliga lösningen. Fina kristaller är den tredje återkommande frågan: de passerar genom centrifugen, höjer fukten och sänker renheten, och är vanligtvis ett tecken på att kärnbildning överskrider kristalltillväxt.
Korrosion och erosion är en fråga om material och hastighet. Att köra en kloridlösning genom 304 rostfritt stål kommer att orsaka ett fel som inget underhållsschema kan förhindra. Att granska vattenanalysen mot metallurgin vid designstadiet är det billigaste tillförlitlighetsmåttet som finns.
❓ Vanliga frågor
Kan varje salt i avloppsvattnet återvinnas?
Nej. Strömmar med hög organisk belastning, tungmetaller eller blandade föroreningar behöver förbehandling före kristallisering, och vissa blandningar har bättre volym-reduceras än separeras. Ett pilottest på äkta saltlake är det enda tillförlitliga svaret.
Vilken renhet kan återvunnet saltnå?
Industriella betyg på 92 till 98 procent är realistiska med tvätt och bra kristallkontroll. Högre kvaliteter behöver ytterligare förädling, och ekonomin bör kontrolleras mot den lokala marknaden innan designen fixeras.
Är saltåtervinning lönsam för små flöden?
Undernågra kubikmeter per timme gynnar kapitalkostnaden per ton salt vanligen volymminskning framför full återvinning. Containeriserad och sladd-monterade system har minskat det gapet, men beslutet hör fortfarande till en riktig massa- och energibalans.
Schemalägg ett videosamtal med våra ingenjörer för att utforska dina alternativ.
📲 WhatsApp: +86-1800 2840 855
📧 E-post: info@wteya.com
🌐 Hemsida: www.wteya.com

